En la soldadura de aceros inoxidables duplex y superduplex no basta con elegir el consumible correcto ni con seguir el WPS al pie de la letra. Hay una variable adicional que determina si el cordón cumplirá su función durante 30 años o fallará por corrosión intergranular en el primer ciclo de operación: el porcentaje de ferrita en el metal depositado. Un valor fuera de rango, aunque el resto del procedimiento sea correcto, invalida la soldadura y compromete el componente.
Esta guía técnica repasa por qué el control de ferrita es crítico en duplex y superduplex, cuáles son los métodos de cálculo predictivo disponibles (WRC-1992, Schaeffler, DeLong, Espy), cómo se mide en el metal real (ferritoscopio, análisis metalográfico), qué rangos exigen las normas de referencia (ASME, Norsok, ASTM) y cómo se ajusta el procedimiento cuando el resultado no encaja. Para las referencias del catálogo, están disponibles los consumibles duplex y superduplex de Nickel Alloys.
Por qué la ferrita es un problema en duplex y superduplex
Los aceros inoxidables duplex deben su nombre a que tienen una microestructura mixta: aproximadamente 50% de ferrita y 50% de austenita en el material base. Este equilibrio es el que les da su combinación característica de alta resistencia mecánica, buena tenacidad y excelente resistencia a la corrosión por picaduras y a la corrosión bajo tensión en cloruros.
El problema aparece en la soldadura. Durante el ciclo térmico del arco, el metal fundido se solidifica primero como ferrita completamente, y solo al enfriarse se transforma parcialmente en austenita. Si el enfriamiento es demasiado rápido, la austenita no tiene tiempo de formarse en la proporción correcta y el cordón queda con exceso de ferrita (típicamente por encima del 70%). Si es demasiado lento, aparecen fases intermetálicas frágiles (sigma) que arruinan la tenacidad y la resistencia a corrosión.
Las consecuencias prácticas de un ratio ferrita-austenita fuera de rango:
- Exceso de ferrita (>70-80%): reducción drástica de la tenacidad, mayor sensibilidad a la fragilización por hidrógeno, pérdida parcial de la resistencia a la corrosión por picaduras.
- Exceso de austenita (<30-35%): pérdida de la resistencia mecánica característica del duplex, mayor sensibilidad a la corrosión bajo tensión en cloruros.
- Formación de fases intermetálicas (sigma, nitruros): comportamiento frágil, corrosión selectiva, rechazo automático en cualquier inspección seria.
Por eso los códigos exigen que el porcentaje de ferrita se mida, se documente y se mantenga dentro de rangos concretos, tanto en el metal depositado como en la zona afectada por el calor.
Los métodos de cálculo predictivo: diagramas y su uso
Antes de soldar, se puede predecir el porcentaje de ferrita esperado a partir de la composición química del consumible (y del metal base, considerando la dilución). Los métodos históricos son varios, cada uno con su rango de aplicación y sus limitaciones.
Diagrama WRC-1992
Es el método más utilizado en la actualidad para la predicción de ferrita en aceros inoxidables austeníticos y duplex. Fue desarrollado por el Welding Research Council y publicado en 1992 como evolución de los diagramas anteriores. Utiliza el concepto de Cromo equivalente (Cr_eq) y Níquel equivalente (Ni_eq) con coeficientes actualizados que incluyen el efecto del nitrógeno (elemento clave en duplex modernos):
- Cr_eq = Cr + Mo + 0,7 × Nb
- Ni_eq = Ni + 35 × C + 20 × N + 0,25 × Cu
El resultado se expresa habitualmente en FN (Ferrite Number), unidad estandarizada por AWS A4.2 que es proporcional al porcentaje de ferrita pero no idéntico. Para muchos duplex y superduplex, el FN y el porcentaje real son similares en el rango 30-70, pero por encima o por debajo la relación cambia.
Diagrama Schaeffler
Es el método histórico, publicado en 1949. Utiliza fórmulas más simples:
- Cr_eq = Cr + Mo + 1,5 × Si + 0,5 × Nb
- Ni_eq = Ni + 30 × C + 0,5 × Mn
Sigue siendo útil para una estimación rápida pero no incluye el efecto del nitrógeno, que es crítico en duplex modernos. Está superado por WRC-1992 en aplicaciones industriales serias.
Diagrama DeLong
Publicado en 1974 como corrección al Schaeffler para aceros austeníticos. Introdujo por primera vez el nitrógeno en el níquel equivalente. Sigue siendo referencia para inoxidables austeníticos y para soldaduras con FN bajo (menos de 18), pero para duplex propiamente dicho está superado por el WRC-1992.
Diagrama Espy
Desarrollado específicamente para consumibles con alto contenido de nitrógeno, incluyendo duplex y superduplex modernos. Se usa en algunos entornos, sobre todo cuando el nitrógeno del consumible supera el 0,15%.
En la práctica industrial, el WRC-1992 cubre la inmensa mayoría de casos y es el diagrama que aparece en la mayoría de códigos y calificaciones. Para el cálculo rápido a partir de la composición química puede utilizarse la Calculadora de Ferrita WRC-92 / Delong del propio Nickel Alloys, que devuelve el FN predicho a partir de los porcentajes de los elementos.
Métodos de medición sobre el metal real
Los diagramas predicen. Pero la ferrita que realmente hay en el cordón se debe medir para dar por buena una soldadura. Los métodos aceptados son dos:
Ferritoscopio (medición magnética)
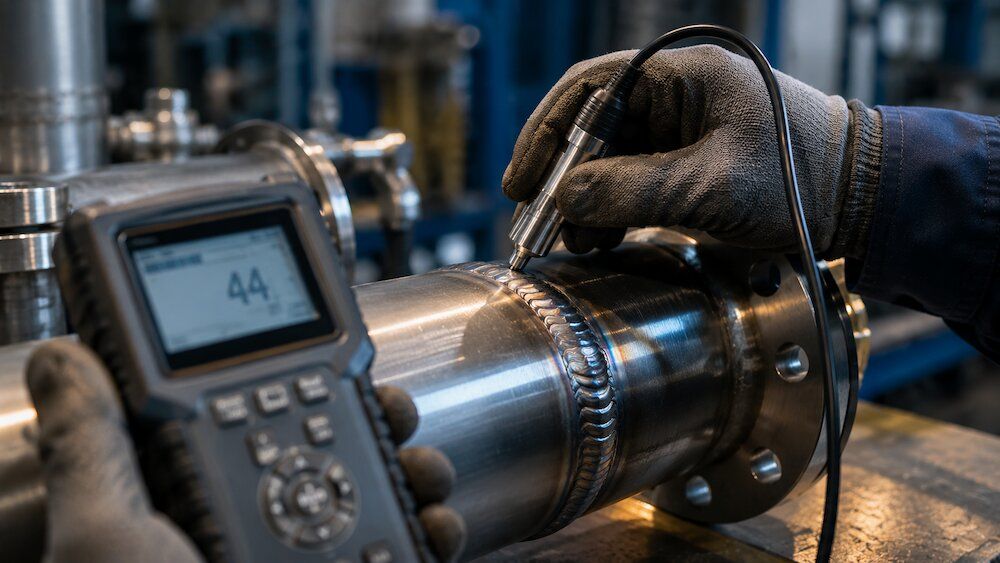
Es el método más habitual en producción por su rapidez y facilidad. El equipo (normalmente un Fischer Feritscope o equivalente) mide la respuesta magnética del cordón, ya que la ferrita es ferromagnética y la austenita no. El resultado se expresa en FN (Ferrite Number) según AWS A4.2 o en % de ferrita según la calibración del equipo.
Ventajas: rápido, portátil, no destructivo, permite mapear el cordón entero. Limitaciones: la geometría de la pieza y las tensiones residuales pueden afectar la lectura. Requiere calibración adecuada con patrones certificados. Los códigos suelen exigir un número mínimo de mediciones (habitualmente 6 puntos por cordón) y estadística sobre los resultados.
Análisis metalográfico (point counting)
Es el método de referencia. Se toma una probeta del cordón, se pule, se ataca con reactivo específico (Beraha, ácido oxálico) y se examina al microscopio óptico o electrónico. El porcentaje de ferrita se cuantifica por conteo de puntos según ASTM E562 (Standard Test Method for Determining Volume Fraction by Systematic Manual Point Count) o mediante análisis de imagen digital.
Ventajas: es el resultado real, no una estimación. Permite ver además la morfología y detectar fases intermetálicas. Limitaciones: destructivo, lento, más caro. Se reserva para cualificación de procedimientos (PQR) y auditorías, no para control rutinario de producción.
Nota importante sobre FN vs %: los códigos y especificaciones son estrictos sobre qué unidad exigen. Un rango expresado en FN no es directamente convertible a porcentaje sin la calibración correcta. En caso de duda, la especificación del proyecto debe clarificar cuál se aplica y qué método de medición se acepta.
Rangos aceptables por norma
Los rangos concretos varían según el código aplicable y la especificación del cliente, pero los valores más habituales son:
- ASME BPVC Section IX: para calificación de procedimientos, exige que el porcentaje de ferrita en el metal depositado esté dentro de los límites indicados en el WPS calificado, típicamente 30-70% para duplex y 30-65% para superduplex.
- Norsok M-601 (Noruega, referencia offshore): 30-70% de ferrita para duplex (2205) y 35-55% para superduplex (2507), medido con ferritoscopio en condiciones específicas.
- ASTM A923: define métodos de ensayo para detectar fases intermetálicas perjudiciales en duplex, complementario al control de ferrita.
- Especificaciones internas de operadores (Shell DEP, Total GS, Equinor, Petrobras): suelen ser más restrictivas que las normas generales, típicamente exigiendo rangos más estrechos (por ejemplo 35-65% para 2205 y 40-60% para 2507).
Como regla general para diseño de procedimiento, apuntar a la mitad del rango aceptable (~50% de ferrita) es la estrategia más segura, porque deja margen a los dos lados frente a variaciones normales de proceso.
Cómo influir en el resultado: variables ajustables del procedimiento
Cuando la ferrita medida se sale del rango, hay que ajustar el procedimiento. Las variables sobre las que se puede actuar son cinco:
1. Composición del consumible
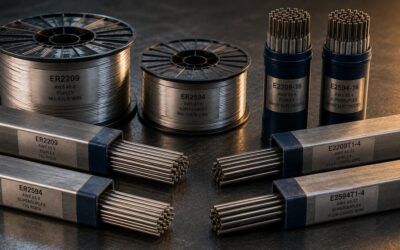
Los consumibles duplex están formulados deliberadamente con exceso de níquel respecto al metal base para compensar la tendencia natural del cordón a solidificar con más ferrita. Un ER2209 (para soldar 2205) tiene aproximadamente 9% de níquel frente al 5-6% del metal base. Un ER2594 (para soldar 2507) tiene ~9% de níquel frente al 6-7% del metal base. Este sobrealeado ya está pensado para que el porcentaje de ferrita quede dentro de rango con procedimientos estándar. Cualquier desviación de la composición nominal del consumible puede desequilibrar el resultado.
2. Aporte térmico
El aporte térmico (heat input, medido en kJ/mm) controla la velocidad de enfriamiento del cordón. Rangos de referencia habituales:
- Duplex 2205: 0,5-2,5 kJ/mm.
- Superduplex 2507: 0,5-1,5 kJ/mm (más restrictivo por mayor sensibilidad a fases intermetálicas).
Aporte térmico demasiado bajo → enfriamiento rápido → exceso de ferrita. Aporte térmico demasiado alto → enfriamiento lento → riesgo de fases intermetálicas (sigma, chi) que arruinan la corrosión.
3. Temperatura interpass
Es una de las variables más críticas y donde más errores se cometen en obra. En duplex y superduplex, la temperatura interpass debe mantenerse habitualmente por debajo de 150 ºC (algunas especificaciones exigen 100 ºC para superduplex 2507). Superar este límite es la vía más rápida a la formación de fases intermetálicas y a soldaduras rechazadas.
El control efectivo requiere pirómetro de contacto o termocupla, y paciencia: en tuberías de gran diámetro, hay que esperar entre pasadas. En obra, la tentación de forzar el ritmo es alta y las inspecciones posteriores lo pagan caro.
4. Gas de protección
El nitrógeno es el elemento austenítico más potente. Añadir nitrógeno al gas de protección en soldadura TIG y MIG (mezclas Ar + 2-3% N₂) desplaza el equilibrio hacia mayor porcentaje de austenita y ayuda a mantener el rango correcto. Es práctica habitual en soldadura de superduplex, especialmente en pasadas de raíz por TIG.
Backing gas con Ar + N₂ para pasadas de raíz en tubería es también recomendación estándar para superduplex.
5. Precalentamiento (o su ausencia)
A diferencia de los aceros de alto límite elástico, en duplex y superduplex no se aplica precalentamiento en la mayoría de aplicaciones. Al contrario: los duplex prefieren enfriar rápido para minimizar el tiempo en el rango de formación de sigma (600-900 ºC). El único caso donde se aplica precalentamiento leve (100-150 ºC) es en chapa muy gruesa (>25-30 mm) para evitar tensiones excesivas, y siempre bajo procedimiento calificado.
Los consumibles del catálogo por referencia y proceso
Para duplex 2205 (consumibles ER2209 / E2209)
- MIG/TIG: ER2209 (22 9 3 N L) — MIG ER2209, GMAW ER2209, TIG ER2209, GTAW ER2209.
- SMAW básico: BS 2209 (E2209-15, 22 9 3 N L B 42) — ELECTRODO NIWELD 2209, SMAW E2209-15. Bajo hidrógeno, para servicios críticos.
- SMAW rutilo: RT 2209 (E2209-16 y E2209-17) — ELECTRODO 2209, SMAW 2209, E2209-16, E2209-17. Mejor manejabilidad del operario.
- FCAW tubular: 2209-T1 (E2209T1) y 2209-T0 (E2209T0) — hilos tubulares para producción de alta cadencia.
- SAW con banda: 2209-Strip (EQ2209) — para cladding y recargue en grandes superficies.
Para superduplex 2507 (consumibles ER2594 / E2594-95)
- MIG/TIG: ER2594 (25 9 4 N L) — MIG ER2594, TIG ER2594.
- SMAW básico: BS 2595 (E2595-15, 25 9 4 N L B 42).
- FCAW tubular: 2594-T1 (E2594T1).
- SAW con banda: 2594-Strip (EQ2594).
Para duplex tipo 2553Cu
- SMAW: BS 2553Cu (E2553-16) — para servicios específicos con contenido de cobre.
Preguntas frecuentes sobre control de ferrita en duplex
¿Qué diferencia hay entre FN y porcentaje de ferrita?
El FN (Ferrite Number) es una escala estandarizada por AWS A4.2 medida por respuesta magnética y calibrada con patrones certificados. El porcentaje de ferrita es el valor volumétrico real medido por análisis metalográfico. En el rango 30-70 ambos suelen ser numéricamente similares para duplex, pero no son estrictamente equivalentes. Los códigos exigen habitualmente uno u otro; conviene verificar cuál aplica antes de reportar resultados.
¿Por qué el consumible ER2209 tiene 9% de níquel si el acero base 2205 solo tiene 5-6%?
Es una compensación deliberada. Durante el ciclo térmico de la soldadura, el metal fundido tiende a solidificar con más ferrita que el material base debido a la velocidad de enfriamiento y a la pérdida parcial de nitrógeno. El sobrealeado en níquel del consumible compensa esa tendencia y ayuda a que el cordón quede con un ratio austenita-ferrita similar al del acero base. Si se usara un consumible «match» (misma composición que el base), el cordón terminaría con exceso de ferrita.
¿Cuál es la temperatura interpass máxima admisible en duplex 2205 y superduplex 2507?
Los valores más habituales son 150 ºC para duplex 2205 y 100 ºC para superduplex 2507, aunque las especificaciones concretas de cada proyecto pueden ser más restrictivas. Superar estos límites acelera la formación de fases intermetálicas (sigma, chi) que arruinan la resistencia a la corrosión. Es una de las variables más críticas y donde más errores se cometen en obra por presión de plazos.
¿Se puede usar precalentamiento en duplex como se hace en HSLA?
En general no se aplica precalentamiento en duplex y superduplex. Al contrario de los aceros de alto límite elástico —donde el precalentamiento evita fisuración por hidrógeno—, en duplex se prefiere enfriar rápido para minimizar el tiempo en el rango de formación de fases intermetálicas. La única excepción es chapa muy gruesa (>25-30 mm) donde se aplica un precalentamiento leve (100-150 ºC) para reducir tensiones, y siempre bajo procedimiento específicamente calificado.
¿Qué gas de protección conviene usar en soldadura de superduplex?
En TIG, la práctica habitual es argón puro con adición de 2-3% de nitrógeno para compensar la pérdida de nitrógeno del baño y favorecer la formación de austenita. En MIG, mezclas de argón con He y pequeñas adiciones de CO₂ o N₂ según fabricante. El backing gas (protección por la cara opuesta en tubería) también debe llevar nitrógeno en pasadas de raíz de superduplex. La especificación del consumible del fabricante indica el gas recomendado.
¿Qué pasa si la ferrita medida está por encima del rango admitido?
Depende de cuánto por encima esté y de la especificación aplicable. Si el exceso es moderado y localizado, algunas normas admiten reparación por refusión con procedimiento controlado. Si es sistemático o severo, la soldadura debe rechazarse y rehacerse ajustando las variables del procedimiento (habitualmente subiendo el aporte térmico o la temperatura interpass dentro del rango admisible). Cualquier decisión de aceptar, reparar o rechazar debe validarse por el ingeniero de soldadura responsable y estar documentada.
¿La calculadora WRC-92 sirve para superduplex igual que para duplex 2205?
Sí, es aplicable a ambos aunque con matices. El WRC-1992 fue diseñado incluyendo el efecto del nitrógeno, que es fundamental en superduplex. Para composiciones extremas (nitrógeno muy alto, molibdeno muy alto), algunos autores recomiendan comparar el resultado con otros métodos (Espy, Kotecki) para tener una referencia adicional. En cualquier caso, el diagrama es predictivo: el resultado debe verificarse siempre con medición real sobre el cordón depositado.
Aviso técnico y legal
La información contenida en este artículo tiene carácter divulgativo y orientativo. Las decisiones sobre selección de materiales, procedimientos de soldadura, aporte térmico, temperatura interpass, medición de ferrita o interpretación de resultados deben tomarse por personal cualificado, atendiendo siempre a las especificaciones del fabricante, la normativa vigente (ASME BPVC Section IX, Norsok M-601, ASTM E562, ASTM A923, AWS A4.2 y códigos superiores según corresponda) y las condiciones concretas de cada proyecto. La calificación del procedimiento (WPS/PQR) con verificación específica del porcentaje de ferrita en el metal depositado es indispensable en soldadura de duplex y superduplex antes de aplicar cualquiera de las recomendaciones aquí expuestas. Los resultados de cálculos predictivos deben validarse siempre con medición real sobre el cordón. Nickel Alloys S.L. no se responsabiliza de decisiones adoptadas exclusivamente a partir del contenido divulgativo de este artículo. Para asesoramiento técnico específico, contacte con nuestro departamento técnico-comercial.