

Dúplex y superdúplex
Aceros inoxidables ferrítico-austeníticos con alta resistencia mecánica y excelente comportamiento frente a cloruros y a la corrosión bajo tensión. Consumibles para soldar 2205 y 2507 y para uniones disímiles.
Consumibles para aceros dúplex y superdúplex
Cada fila es una aleación. Pulsa el formato que necesitas para abrir su ficha con la composición, las propiedades y la solicitud de ficha técnica.
| Aleación | Designación | Hilo y varilla | Electrodo | Tubular | Banda |
|---|---|---|---|---|---|
| 2209ER2209 | ER2209 | 2209 | BS 2209RT 2209 | 2209-T02209-T1 | 2209 STRIP |
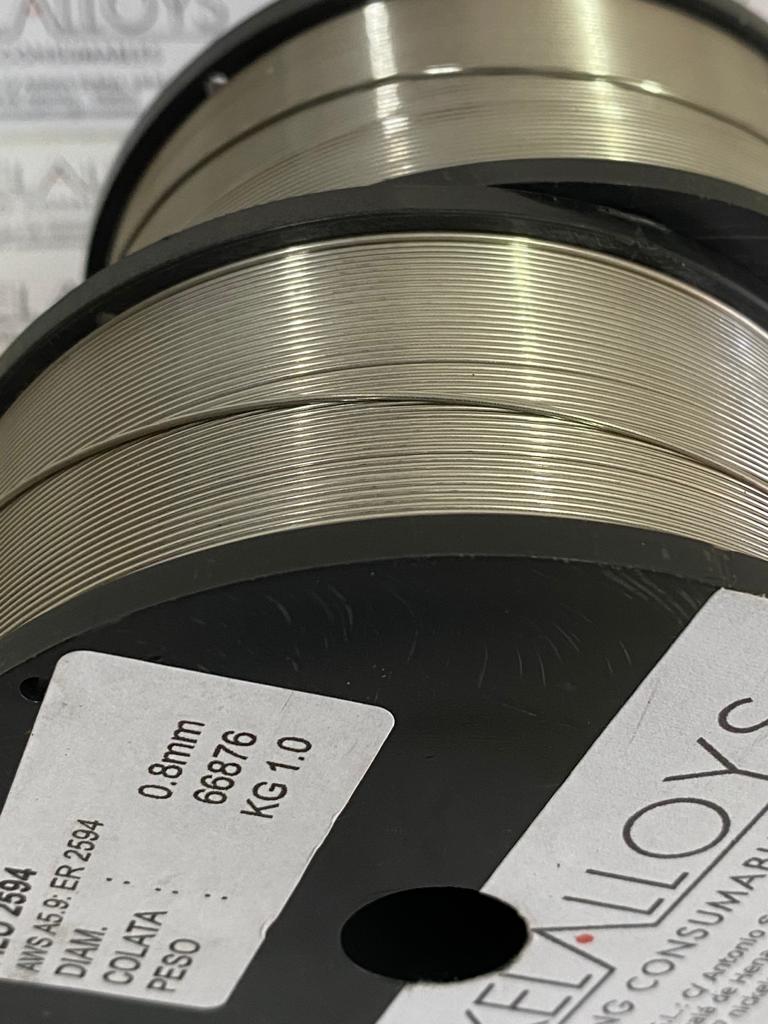
| 2594ER2594 | ER2594 | 2594 | BS 2595 | 2594-T1 | 2594-STRIP |
| BS 2553CuE2553-16 | E2553-16 | No disponible | BS 2553Cu | No disponible | No disponible |
| RT 2209-17E2209-17 | E2209-17 | No disponible | RT 2209-17 | No disponible | No disponible |
Nada coincide con el filtro. Pregúntanos por lo que buscas.
Pasa el ratón por un consumible para ver su designación.
Sobre los aceros dúplex y superdúplex
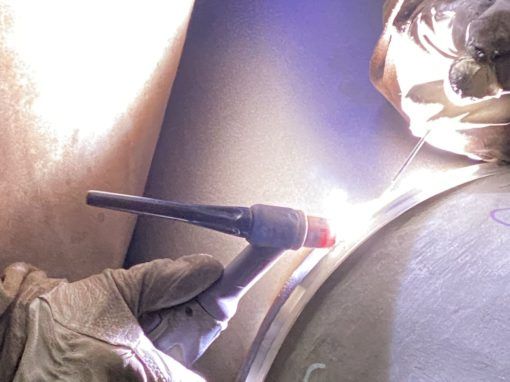
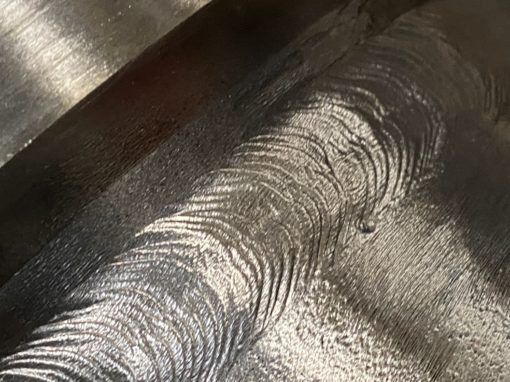
Los aceros inoxidables el tipo DUPLEX y SUPERDUPLEX son ferríticos-austeníticos (50%-50%) con un balance de Cr-Ni-Mo-N que se caracterizan por su alta resistencia mecánica y excelente comportamiento a la corrosión ante cloruros y al agrietamiento por corrosión bajo tensión (CSCC). Son magnéticos y su coeficiente de expansión térmica es menor a la de los aceros austeníticos, generando menores tensiones y favoreciendo su uso en variados procesos, mejorando la vida en servicio de los equipos. En la soldadura de los aceros DUPLEX y SUPERDUPLEX se recomienda bajo aporte térmico, de modo general no es necesario realizar tratamientos térmicos ni antes ni después del soldeo y se deben mantener temperaturas entre pasadas no mayores de 150°C según espesores.
Muy a tener en cuenta, es la velocidad de enfriamiento post soldadura ya que hacerlo de manera muy rápida inducirá a incrementar el contenido de ferrita y poder llegar a la pérdida del equilibrio con la austenita, mientras que con enfriamientos lentos en el entorno de los 900°C (2-3 minutos) puede haber formación de la temida fase sigma. Para la soldadura disimilar entre un acero austenítico (serie 300) y un DUPLEX o SUPERDUPLEX se recomienda el uso de AISI 309LMo, mientras que para la unión entre acero al carbono y DUPLEX o SUPERDUPLEX lo aconsejable sería un AISI 309L o 309LMo. Poseen buena soldabilidad y son mecanizables. El acero DUPLEX más usado y común como material base es el 2205 que se corresponde con 2209 como metal de aporte, su composición química típica es 23% Cr 3% Mo, 8% Ni, 0.15% N y PREn > 35. Dentro de los aceros SUPERDUPLEX el más generalizado es el material base 2507 que se suelda con aporte 2594 o 2595 con composición química típica 25% Cr 4% Mo, 9% Ni, 0,25% N y PREn > 40. Su uso debe ser limitado a las aplicaciones con temperaturas inferiores a 600°F (316°C).
¿Buscas un consumible para aceros dúplex y superdúplex?
Dinos el material base o la designación y te recomendamos el consumible, con disponibilidad y ficha técnica.