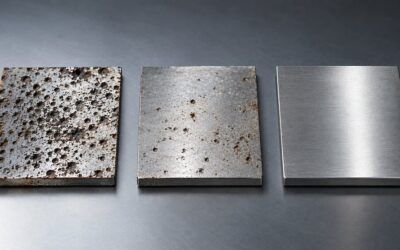
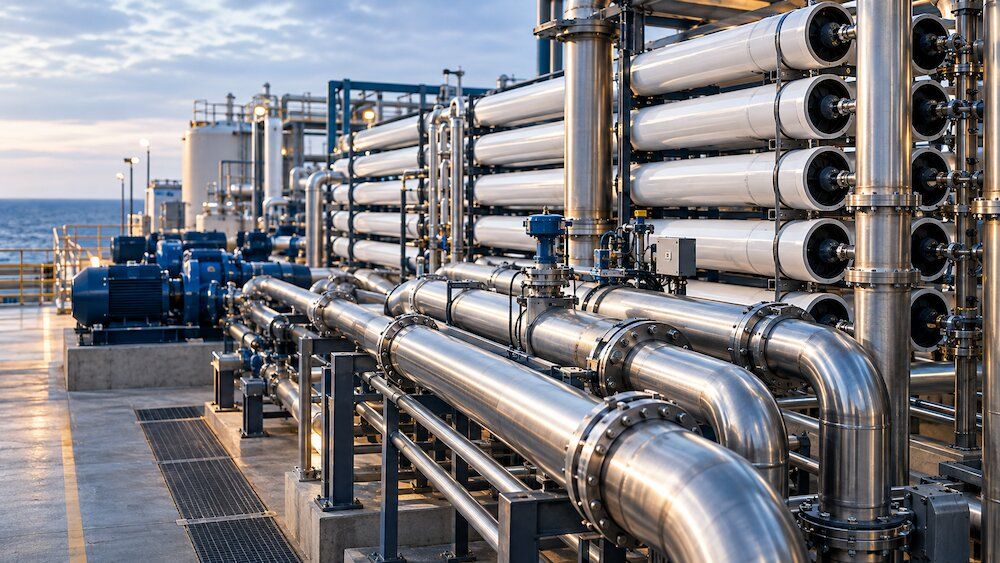
Las plantas de desalinización son uno de los entornos más agresivos que existen en la industria para los metales soldados. La combinación permanente de agua de mar, cloruros concentrados, temperaturas variables, presiones altas y presencia ocasional de H2S biogénico convierte cada decisión de material y consumible en una apuesta a 25-30 años vista. Un error de selección se paga en corrosión localizada por picaduras, fisuración por corrosión bajo tensión (SCC), o parada no programada de la línea, con costes que multiplican por cien el ahorro inicial en materiales.
Esta guía repasa qué consumibles de soldadura se utilizan habitualmente en plantas de desalinización, cómo cambia la elección según el proceso (SWRO, MSF, MED) y según la zona de la planta (toma de agua, pretratamiento, alta presión, salmuera, distribución). El objetivo es orientar decisiones de ingeniería con criterio técnico y económico. Para las fichas técnicas completas, están disponibles en el catálogo de aleaciones de base níquel, duplex y superduplex y aleaciones de titanio de Nickel Alloys.
Los tres procesos de desalinización y sus retos de material
En el mercado conviven tres tecnologías principales, cada una con un perfil distinto de exigencia sobre los materiales soldados.
SWRO (Seawater Reverse Osmosis) es hoy la tecnología dominante en instalaciones nuevas. Utiliza presión alta (hasta 60-80 bar en agua de mar del Golfo o del Mediterráneo caliente) para forzar el agua a través de membranas de ósmosis inversa. El reto de material se concentra en las bombas de alta presión, en los sistemas de recuperación de energía y en las tuberías de rechazo (donde la salmuera concentrada duplica prácticamente la salinidad natural del mar). La temperatura de operación es moderada (25-45 ºC).
MSF (Multi-Stage Flash) es la tecnología histórica en Oriente Medio, todavía dominante en instalaciones grandes de zonas del Golfo. Trabaja con temperatura elevada (hasta 110-120 ºC en el top brine temperature) que evapora el agua en múltiples etapas. El reto de material combina cloruros con temperatura alta y condiciones oxidantes o reductoras según la etapa.
MED (Multi-Effect Distillation) utiliza también evaporación pero a temperatura más baja (60-70 ºC en el efecto superior). Es común en instalaciones de tamaño medio y en cogeneración con plantas térmicas. El reto de material es intermedio entre SWRO y MSF.
Cada proceso demanda un mix distinto de aleaciones para su construcción, y los consumibles de soldadura deben elegirse en consecuencia.
Guía por zonas de una planta de desalinización
A continuación se recorren las zonas típicas de una planta SWRO —el proceso más habitual en instalaciones actuales— con los consumibles recomendados en cada una. Al final se comentan las particularidades de MSF y MED.
Toma de agua de mar (intake) y pretratamiento
Esta zona trabaja con agua de mar sin concentrar, temperatura ambiente y presiones moderadas. Los materiales dominantes son los duplex 2205 y las aleaciones cupro-níquel, con soldadura habitual mediante:
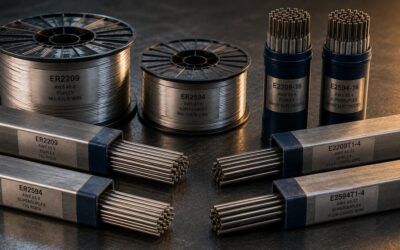
- Duplex 2205 (ER2209) en MIG y TIG (MIG ER2209, TIG ER2209) para tuberías y componentes estructurales de la toma.
- CuNi 90-10 (Cu7060) para tuberías de menor diámetro y componentes de intercambio donde el coste importa.
- CuNi 70-30 (ERCuNi, Cu7158) cuando el servicio incluye erosión-corrosión más severa o velocidades altas.
En pretratamiento (filtros, sistemas de dosificación química, tanques), los materiales se eligen según el reactivo dominante: duplex 2205 para servicios estándar, superduplex o aleaciones de níquel puntualmente cuando hay corrientes ácidas de limpieza (CIP) con concentraciones altas de HCl.
Bombas de alta presión (HP pumps)
Esta es la zona más crítica de una planta SWRO. Las bombas de alta presión trabajan típicamente entre 60 y 80 bar, movilizan agua de mar precalentada por el propio proceso, y sus componentes internos están sometidos a la combinación más agresiva de la planta: cloruros severos + presión + turbulencia. Aquí el material dominante es superduplex 2507, con consumibles:
- Superduplex 2507 (ER2594) en MIG y TIG (MIG ER2594, TIG ER2594) para carcasas soldadas, rodetes y componentes internos.
- BS 2595 (E2595-15) en electrodo revestido bajo hidrógeno para posiciones difíciles y trabajos en obra.
- 2594-T1 (E2594T1) en hilo tubular para producción de alta cadencia.
En bombas de mayor exigencia (por temperatura o composición atípica del agua), a veces se pasa a aleaciones de níquel puras como Inconel 625 o Hastelloy C-276.
Módulos de membranas y racks
Los soportes de membranas, colectores y tuberías de interconexión trabajan a presiones altas pero con turbulencia moderada. El estándar es duplex 2205 o superduplex 2507 según la severidad del servicio y las especificaciones del fabricante de membranas. Consumibles típicos: los mismos ER2209 / ER2594 mencionados en las zonas anteriores.
Recuperación de energía (ERD)
Los dispositivos de recuperación de energía (Energy Recovery Devices, tipo Pelton, turbina de contrapresión o cámara isobárica) reciben directamente la salmuera concentrada de rechazo. Es la zona donde los cloruros están más concentrados y donde la corrosión por picaduras es más probable si el material no es el adecuado.
- Superduplex 2507 (ER2594) es el estándar.
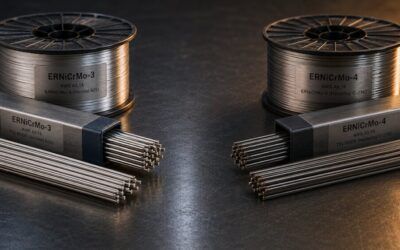
- En instalaciones más exigentes o cuando el ERD trabaja con temperaturas superiores a 45 ºC, se pasa a Inconel 625 (ERNiCrMo-3) para las zonas más críticas.
Tuberías de rechazo y salmuera concentrada
La salmuera de rechazo tiene aproximadamente el doble de salinidad que el agua de mar de entrada, y a menudo temperatura ligeramente superior. Es un servicio muy agresivo para cualquier material.
- Superduplex 2507 (ER2594) cubre la mayoría de instalaciones.
- En zonas de altísima concentración (evaporadores, salmueras cristalizadoras) o cuando la temperatura supera los 60-70 ºC, la elección puede subir a Hastelloy C-276 (ERNiCrMo-4) o Inconel 625 (ERNiCrMo-3) según coste-beneficio del proyecto.
Distribución de agua producto
Una vez desalinizada, el agua producto tiene salinidad muy baja pero puede ser ligeramente ácida (por el propio proceso) y contener oxígeno disuelto. Los materiales son bastante menos exigentes:
- Duplex 2205 (ER2209) para tuberías principales de gran diámetro.
- Inoxidables austeníticos (316L) para tuberías secundarias y componentes estándar.
- CuNi 90-10 en instalaciones donde el criterio antibacteriano del cobre es relevante.
Particularidades de plantas MSF y MED
En plantas de destilación térmica (MSF y MED), los materiales soldados afrontan un reto distinto: la combinación de cloruros con temperatura alta (hasta 110-120 ºC en MSF) y ciclos térmicos repetidos. Las zonas y materiales típicos:
Intercambiadores de calor (evaporadores, condensadores, calderas de la primera etapa):
- Titanio Grado 2 (ERTi-2) es la referencia histórica y sigue siendo dominante en tubería de intercambio de calor en agua de mar, por su comportamiento excepcional en cloruros a temperatura moderada-alta.
- CuNi 70-30 (ERCuNi) como alternativa en algunas configuraciones donde el coste del titanio es prohibitivo.
- Duplex y superduplex en carcasas y componentes externos.
Sistemas de agua de calentamiento (steam heaters, primera etapa MSF): aleaciones de níquel puntualmente cuando la combinación temperatura + condensados ácidos lo exige.
Recuperación de calor y tuberías internas: duplex 2205 estándar, superduplex en zonas más severas.
Casos particulares y consideraciones adicionales
H2S biogénico en aguas contaminadas
En tomas de agua de mar cercanas a puertos, desembocaduras de río o zonas contaminadas, aparece con frecuencia H2S biogénico generado por bacterias sulforreductoras. Este H2S puede desencadenar corrosión bajo tensión (SCC) en materiales que a priori serían adecuados. En estas instalaciones se sube el material típicamente al superduplex 2507 en zonas expuestas, o se recurre a aleaciones de níquel (Inconel 625, Hastelloy C-276) en componentes críticos, siempre bajo el marco de NACE MR0175 / ISO 15156.
Aplicaciones offshore y desalinización flotante
En unidades offshore (FPSO con desalinización a bordo, plataformas con planta integrada) o en desalinización flotante, la especificación es habitualmente más restrictiva por el entorno marino sostenido. Superduplex 2507 y aleaciones de níquel son la norma en gran parte de la instalación.
Cladding sobre acero al carbono en recipientes de gran capacidad
En depósitos y recipientes de gran capacidad donde el coste de fabricación en aleación completa es prohibitivo, se recurre a cladding anticorrosivo por soldadura sobre acero al carbono. Las tiras SAW son la solución dominante:
- 2209-Strip (EQ2209) para servicios estándar de agua de mar.
- 2594-Strip (EQ2594) para servicios más exigentes con salmueras concentradas.
- Inconel 625 en tiras para las zonas más críticas.
Códigos y especificaciones aplicables
El sector desalinización trabaja con un marco normativo definido. Los códigos y especificaciones que aparecen habitualmente en proyectos:
- ASME BPVC Section VIII (recipientes a presión) y Section IX (calificación de procedimientos).
- ASME B31.3 (tuberías de proceso).
- NACE MR0175 / ISO 15156 cuando hay H2S biogénico.
- NORSOK M-601 para proyectos con financiación o participación europea con matriz noruega.
- DVGW W270 en Alemania para tuberías de agua potable en el tramo de distribución.
- Especificaciones internas de EPC contractors: Acciona, Veolia, IDE, Sidem, Fisia Italimpianti, Doosan Heavy Industries, etc. suelen tener sus propias especificaciones que son más restrictivas que las normas generales.
En cualquier proyecto concreto, la especificación del cliente final o del EPC contractor es la que define las combinaciones admisibles de material y consumible. La calificación del procedimiento (WPS/PQR) debe validarse contra esa especificación antes de cualquier soldadura de producción.
Preguntas frecuentes sobre consumibles para desalinización
¿Por qué se usa tanto titanio en intercambiadores de calor de plantas MSF?
Porque el Titanio Grado 2 (ERTi-2) tiene un comportamiento prácticamente inerte en agua de mar a temperaturas hasta unos 130-150 ºC, sin corrosión localizada por picaduras ni por grietas incluso con cloruros concentrados. Es la referencia histórica desde los años 60 y sigue siendo insustituible en tuberías de intercambio de calor de plantas de destilación térmica. El coste inicial es alto, pero la vida útil (30-40 años sin corrosión) lo compensa.
¿Cuándo se usa cupro-níquel frente a duplex en desalinización?
CuNi 90-10 y CuNi 70-30 se usan tradicionalmente en tuberías de agua de mar sin concentrar, condensadores y sistemas de refrigeración donde el criterio es coste-corrosión moderado. En instalaciones más recientes, el duplex 2205 ha desplazado en gran parte al cupro-níquel por su mejor resistencia mecánica (permite reducir espesores) y su mejor comportamiento en velocidades altas. La elección concreta depende de la especificación del proyecto, el fabricante del equipo y consideraciones de mantenimiento.
¿Es el superduplex 2507 siempre la mejor opción para bombas de alta presión?
En la mayoría de plantas SWRO estándar, sí. El superduplex 2507 (ER2594) ofrece la combinación óptima de resistencia mecánica, resistencia a corrosión por picaduras (PREN 40-45) y coste asumible. Sin embargo, en instalaciones específicas —agua del Golfo con alta salinidad y temperatura, plantas con dosificación química agresiva, servicios muy prolongados sin mantenimiento— algunos fabricantes optan por aleaciones de níquel puras como Inconel 625 o Hastelloy C-276 en los componentes internos más críticos.
¿Qué material se usa en la tubería de rechazo de salmuera cuando la temperatura sube por encima de 60 ºC?
Cuando la combinación de salmuera concentrada + temperatura alta supera el rango cómodo del superduplex 2507, la elección se orienta a aleaciones de níquel. Inconel 625 (ERNiCrMo-3) es habitual en zonas de transición; Hastelloy C-276 (ERNiCrMo-4) cuando la severidad justifica el sobrecoste. Cada caso debe validarse por el ingeniero de proyecto con la composición real de la salmuera y el régimen térmico esperado.
¿Se puede usar acero inoxidable 316L en zonas de agua de mar?
Solo en zonas de agua producto o servicios auxiliares muy limitados. El 316L (18Cr-10Ni-2Mo, PREN ~24) no tiene resistencia suficiente a la corrosión por picaduras en agua de mar y falla por picaduras al cabo de meses o años. Para agua de mar, el mínimo aceptable es 6% Mo (tipo 254 SMO, AL-6XN) o directamente duplex 2205, y en la mayoría de casos superduplex o aleaciones de níquel.
¿Qué particularidades tiene la soldadura de duplex y superduplex en obra en un entorno de planta desalinizadora?
Las mismas que en cualquier proyecto de duplex/superduplex, pero con algunos matices por el entorno:
- Control estricto del porcentaje de ferrita en el metal depositado (tema detallado en el artículo específico sobre control de ferrita en soldadura de duplex y superduplex).
- Temperatura interpass baja (150 ºC duplex, 100 ºC superduplex) que en obra al sol del desierto es más difícil de mantener sin espera activa entre pasadas.
- Backing gas adecuado (Ar + N₂ en superduplex) en tubería de gran diámetro.
- Verificación de fases intermetálicas por ASTM A923 en soldaduras críticas.
¿Cómo se combinan en la misma línea materiales tan distintos como duplex, cupro-níquel y titanio?
Las uniones disímiles entre estos materiales requieren transiciones específicas: nunca se sueldan directamente entre sí porque forman intermetálicos frágiles. En la práctica, se usan bridas de conexión, transiciones bimetálicas prefabricadas o carretes intermedios de material compatible. El diseño de estas transiciones debe estar validado por el ingeniero de proyecto y calificado en el WPS de la instalación.
Aviso técnico y legal
La información contenida en este artículo tiene carácter divulgativo y orientativo. Las decisiones sobre selección de materiales, procedimientos de soldadura, control de ferrita, calificación de procedimientos y aplicación en entornos de desalinización deben tomarse por personal cualificado, atendiendo siempre a las especificaciones del fabricante, la normativa vigente (ASME BPVC Section VIII y IX, ASME B31.3, NACE MR0175 / ISO 15156, NORSOK M-601, especificaciones del EPC contractor y códigos superiores según corresponda) y las condiciones concretas de cada proyecto. La calificación del procedimiento (WPS/PQR) con verificación de las propiedades del metal depositado es indispensable antes de aplicar cualquiera de las recomendaciones aquí expuestas. Nickel Alloys S.L. no se responsabiliza de decisiones adoptadas exclusivamente a partir del contenido divulgativo de este artículo. Para asesoramiento técnico específico, contacte con nuestro departamento técnico-comercial.