Los aceros inoxidables duplex y superduplex se han consolidado como la solución de referencia cuando un proyecto exige simultáneamente alta resistencia mecánica, buena tenacidad y resistencia excepcional a la corrosión por picaduras y bajo tensión en ambientes con cloruros. Offshore, desalinización, industria papelera, química y proceso, generación de energía: todos estos sectores han desplazado en las últimas décadas parte de sus aplicaciones desde austeníticos convencionales o aleaciones de níquel hacia duplex y superduplex, gracias a su combinación de prestaciones y coste.
Pero elegir el consumible adecuado dentro de la familia no es trivial. Un duplex 2205 no es intercambiable con un superduplex 2507, y dentro de cada uno la elección entre MIG, TIG, electrodo revestido, tubular o arco sumergido depende del proyecto. Esta guía repasa los criterios que determinan la selección: metal base a soldar, entorno de servicio, proceso de soldadura, códigos aplicables y consideraciones específicas de los duplex. Para las fichas técnicas completas de las referencias del catálogo, están disponibles en la sección duplex y superduplex de Nickel Alloys.
Duplex vs superduplex: la primera decisión
La distinción entre las dos subfamilias no es solo una cuestión de composición: es una decisión de proyecto. Ambas comparten la microestructura característica de aproximadamente 50% ferrita y 50% austenita, pero la diferencia en contenido de cromo, molibdeno y nitrógeno cambia radicalmente el perfil de comportamiento.
Duplex estándar (tipo 2205): aproximadamente 22% Cr, 5-6% Ni, 3% Mo, 0,14% N. PREN típico entre 34 y 38. Cubre la mayoría de aplicaciones industriales estándar con exigencia media-alta de corrosión y resistencia mecánica. Es el «caballo de batalla» de la familia y probablemente representa el 70-80% del mercado.
Superduplex (tipo 2507): aproximadamente 25% Cr, 7% Ni, 4% Mo, 0,27% N. PREN típico entre 40 y 45. Reservado para servicios más severos: agua de mar caliente, offshore profundo, plantas de desalinización de última generación, procesos químicos con cloruros concentrados a alta temperatura.
Hiperduplex (tipo 2707) es una tercera categoría emergente para servicios extremos, con PREN superior a 48. En consumibles comerciales para soldadura, la disponibilidad es todavía limitada y las aplicaciones son muy específicas.
Como regla mental: si el servicio incluye agua de mar caliente sostenida (>40 ºC), cloruros concentrados a temperatura alta, o corrientes de proceso con picaduras potenciales, se sube a superduplex. Si las condiciones son severas pero no extremas, duplex 2205 cubre bien y con coste sensiblemente inferior.
Los cinco criterios que determinan la elección
1. El metal base a soldar
En soldadura duplex, la regla es igualar composición del consumible al material base dentro de los grados calificados. Los consumibles disponibles son:
- Para duplex 2205 (UNS S32205): consumibles tipo ER2209 / E2209 (~22% Cr, 9% Ni, 3% Mo).
- Para superduplex 2507 (UNS S32750) y 2506 (S32760): consumibles tipo ER2594 / E2594 o E2595 (~25% Cr, 9% Ni, 4% Mo).
- Para duplex tipo 2553 con cobre (UNS S32550): consumibles tipo E2553, específicos para aplicaciones con corrosión ácida donde el cobre aporta ventaja.
Un detalle importante: los consumibles duplex están deliberadamente sobrealeados en níquel respecto al metal base (9% frente a 5-6% del duplex 2205, o 9% frente a 7% del superduplex 2507). Esto no es un error: es la compensación necesaria para que la soldadura mantenga el ratio ferrita-austenita correcto, tema que se trata con detalle en el artículo específico sobre control de ferrita en soldadura de duplex y superduplex.
2. El entorno de servicio
Es el criterio que discrimina entre duplex y superduplex y entre las variantes disponibles. Los escenarios habituales:
- Agua de mar hasta 30-40 ºC, ambientes marinos moderados: duplex 2205 (ER2209) es suficiente.
- Agua de mar caliente sostenida (>40 ºC), offshore profundo: superduplex 2507 (ER2594).
- Industria química con cloruros moderados: duplex 2205.
- Industria química con cloruros severos + temperatura + acidez: superduplex 2507 o alternativas de níquel según servicio.
- Plantas de desalinización: duplex 2205 en secciones estándar, superduplex en las expuestas a salmueras concentradas.
- Industria papelera (digestores, blanqueo con cloro): duplex 2205 estándar, superduplex en zonas de blanqueo más severas.
- Procesos con corrosión ácida y presencia de cobre en el medio: variantes tipo E2553 (2553Cu).
- Servicios sour con H2S: ambos calificados bajo NACE MR0175 dentro de los límites que la norma define.
3. El proceso de soldadura disponible
Los consumibles duplex y superduplex están disponibles en prácticamente todos los procesos por arco. La elección depende del espesor, la posición, el volumen y la exigencia estética:
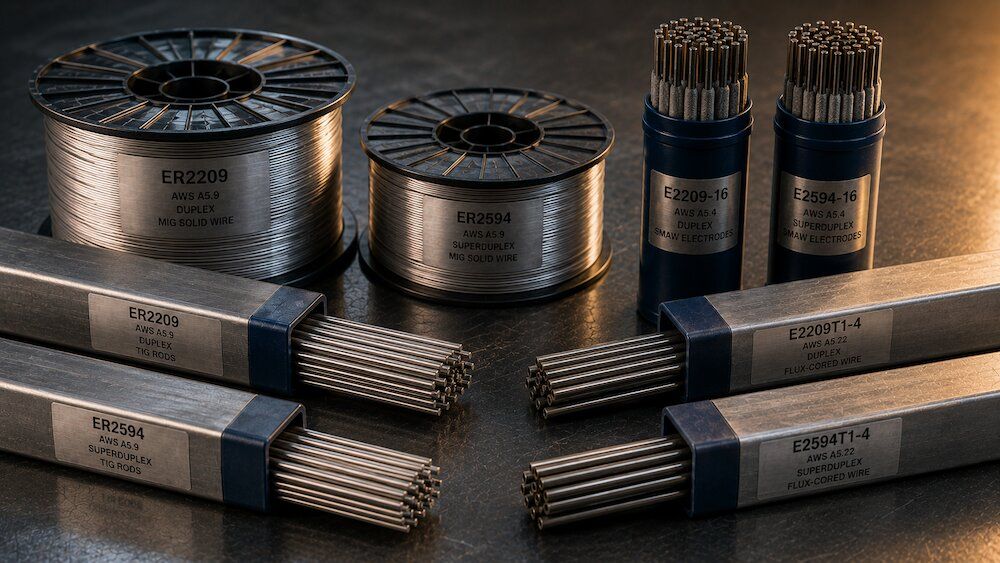
- MIG / GMAW: hilos macizos en bobina (ER + designación). Ejemplo: MIG ER2209, GMAW ER2209, hilo sólido ER2594.
- TIG / GTAW: varillas macizas (misma designación ER). Ejemplo: TIG ER2209, varilla ER2594, GTAW ER2209.
- SMAW / electrodo revestido: electrodos básicos bajo hidrógeno o rutilo. Ejemplo: ELECTRODO NIWELD 2209, SMAW E2209-15 (básico), E2209-16 y E2209-17 (rutilo).
- FCAW / hilo tubular: alambres tubulares tipo T0 o T1 (E2209T0, E2209T1, E2594T1) para producción de alta cadencia.
- SAW / arco sumergido con strip: tiras de metal aportado (EQ2209, EQ2594) para cladding en grandes superficies y recargue.
En proyectos combinados es habitual usar TIG en la pasada de raíz (mejor control y calidad estética), SMAW en posiciones difíciles, y MIG o FCAW en los rellenos por su productividad. El SAW con strip queda para cladding sobre acero al carbono en recipientes de gran capacidad.
4. Los códigos y especificaciones aplicables
El marco normativo para consumibles duplex y superduplex incluye varias referencias que conviene conocer:
- AWS A5.9 / A5.9M: hilos macizos y varillas para MIG/TIG (designaciones tipo ER2209, ER2594).
- AWS A5.4 / A5.4M: electrodos revestidos SMAW (E2209-15, E2209-16, E2209-17, E2594, E2553).
- AWS A5.22 / A5.22M: hilos tubulares FCAW (E2209T0, E2209T1, E2594T1).
- EN ISO 14343: equivalente europeo para MIG/TIG (22 9 3 N L, 25 9 4 N L).
- EN ISO 3581: equivalente europeo para electrodos revestidos.
- ASME BPVC Section IX: calificación de procedimientos. Los duplex están habitualmente en el P-Number 10H con F-Number 6.
- Norsok M-601 (referencia offshore noruega): probablemente la especificación más citada en proyectos offshore internacionales. Define rangos estrictos de ferrita, aporte térmico e interpass.
- NACE MR0175 / ISO 15156: para servicios sour con H2S.
- ASTM A923: métodos de ensayo para detectar fases intermetálicas perjudiciales en duplex.
Especificaciones internas de operadores (Shell DEP, Total GS, Equinor, Aramco, Petrobras) suelen ser más restrictivas que las normas generales y son las que en la práctica determinan la elección definitiva del consumible y el procedimiento.
5. Consideraciones específicas de la familia duplex
Los duplex y superduplex tienen tres particularidades que el proyecto debe integrar desde el principio:
- Control estricto de aporte térmico e interpass: sobre todo en superduplex, donde el margen es estrecho. Temperaturas interpass habituales por debajo de 150 ºC para duplex y 100 ºC para superduplex.
- No se aplica precalentamiento en la mayoría de casos. Al contrario, se busca enfriar rápido para minimizar el tiempo en el rango de formación de fases intermetálicas (600-900 ºC).
- El control del porcentaje de ferrita en el metal depositado es obligatorio en la mayoría de códigos, con rangos típicos de 30-70% para duplex y 35-55% para superduplex.
Estos tres puntos son los que más errores generan en obra cuando se aborda duplex por primera vez sin experiencia previa. La calificación del procedimiento (WPS/PQR) debe validar los tres antes de arrancar la producción.
Guía de decisión por escenario industrial
Offshore y aplicaciones submarinas
Territorio compartido entre duplex 2205 y superduplex 2507. Duplex 2205 (ER2209) para componentes topside, estructuras generales, tuberías de proceso y componentes en contacto con agua de mar hasta 30-40 ºC. Superduplex 2507 (ER2594) para umbilicales, componentes subsea profundos, sistemas de inyección, y cualquier aplicación donde la temperatura del agua o la concentración de cloruros suban por encima del rango del duplex estándar. La especificación Norsok M-601 es la referencia habitual.
Plantas de desalinización
Sector donde superduplex ha crecido más en la última década. Superduplex 2507 (ER2594, E2594) para tuberías de alta presión de las plantas de ósmosis inversa (que pueden trabajar hasta 70-80 bar), intercambiadores expuestos a salmueras concentradas, y componentes de recuperación de energía. Duplex 2205 en secciones de agua de mar sin concentrar y tanques de almacenamiento.
Industria química y petroquímica
Duplex 2205 (ER2209) para recipientes, columnas de destilación, tuberías de proceso y componentes en corrientes moderadas. Cuando el servicio incluye ácidos con cloruros a temperatura elevada, superduplex 2507 o alternativas de níquel (Hastelloy C-276, Inconel 625) según el balance específico entre coste y prestaciones.
Industria papelera
Duplex 2205 en digestores, evaporadores y equipos de servicio estándar. Superduplex en zonas de blanqueo con cloro concentrado y en componentes de recuperación química. La variante BS 2553Cu (E2553-16) se emplea en servicios con corrosión ácida donde el contenido de cobre aporta ventaja específica.
Cladding sobre acero al carbono
Para revestimientos anticorrosivos por soldadura sobre recipientes y componentes de acero al carbono en industria química y petroquímica, la referencia habitual son los flejes SAW (EQ2209 para duplex, EQ2594 para superduplex). Alternativa productiva al cladding con aleaciones de níquel cuando el servicio lo permite y el coste importa.
Sector energético y generación
Duplex y superduplex han desplazado a los inoxidables austeníticos convencionales en muchos componentes de plantas térmicas y de generación, especialmente en circuitos con agua de refrigeración de origen marino. Duplex 2205 estándar; superduplex en zonas críticas.
Los consumibles del catálogo por referencia y proceso
Para duplex 2205 (consumibles ER2209 / E2209)
- MIG/TIG: ER2209 (22 9 3 N L) — MIG ER2209, GMAW ER2209, TIG ER2209, GTAW ER2209.
- SMAW básico bajo hidrógeno: BS 2209 (E2209-15, 22 9 3 N L B 42) — ELECTRODO NIWELD 2209, SMAW E2209-15. Para servicios críticos y aplicaciones offshore.
- SMAW rutilo: RT 2209 (E2209-16 y E2209-17) — ELECTRODO 2209, SMAW 2209, E2209-16, E2209-17. Mejor manejabilidad del operario y acabado estético.
- FCAW tubular: 2209-T1 (E2209T1) y 2209-T0 (E2209T0) para producción de alta cadencia.
- SAW con banda: 2209-Strip (EQ2209) para cladding.
Para superduplex 2507 (consumibles ER2594 / E2594-95)
- MIG/TIG: ER2594 (25 9 4 N L) — MIG ER2594, TIG ER2594.
- SMAW básico: BS 2595 (E2595-15, 25 9 4 N L B 42).
- FCAW tubular: 2594-T1 (E2594T1).
- SAW con banda: 2594-Strip (EQ2594).
Para duplex tipo 2553Cu
- SMAW: BS 2553Cu (E2553-16) — para servicios específicos con contenido de cobre y ambientes con corrosión ácida.
Preguntas frecuentes sobre selección de duplex y superduplex
¿Cuándo pasa a ser necesario el superduplex frente al duplex estándar?
La regla práctica: cuando el ambiente incluye agua de mar por encima de 30-40 ºC de forma sostenida, cloruros concentrados a temperatura alta, o cuando la especificación del proyecto exige un PREN mínimo por encima de 40. Por debajo de esos umbrales, el duplex 2205 (ER2209) suele cubrir con margen suficiente y a coste sensiblemente inferior. Sobredimensionar con superduplex un servicio que el duplex estándar resolvería es un sobrecoste que no aporta ventaja técnica real.
¿Se puede soldar acero al carbono con duplex?
Sí, es una unión disímil habitual, sobre todo en cladding de recipientes y componentes petroquímicos. Los consumibles habituales son ER2209 o E2209 en MIG/TIG/SMAW según proceso, actuando como puente entre ambos materiales. Requiere procedimiento calificado específicamente para la unión disímil, con control del aporte térmico y de la dilución del acero base. En cladding sobre grandes superficies, las tiras SAW (EQ2209) son la solución más productiva.
¿Qué diferencia hay entre E2209-15, E2209-16 y E2209-17?
Son electrodos revestidos del mismo material base (aleación duplex tipo 2209) con distinta naturaleza del revestimiento:
- E2209-15: revestimiento básico bajo hidrógeno. Para servicios críticos y aplicaciones offshore o de alta responsabilidad.
- E2209-16: revestimiento rutilo-básico. Buena manejabilidad, acabado limpio, apto para la mayoría de aplicaciones industriales.
- E2209-17: revestimiento rutilo con más silicato. Excelente aspecto de cordón, muy usado en aplicaciones donde el acabado estético importa.
La elección depende del servicio y de las preferencias del operario y la especificación.
¿Puedo usar consumibles duplex para soldar inoxidables austeníticos?
Técnicamente sí, pero no es la práctica recomendada. Los consumibles duplex están formulados para mantener el ratio ferrita-austenita característico de duplex, no para depositar sobre matrices austeníticas puras. Para soldar 316L o 304L usa el consumible correspondiente (ER316L, ER308L). En uniones disímiles austenítico-duplex, la solución habitual es usar el propio consumible duplex (ER2209) con procedimiento calificado que valide el resultado.
¿Qué gas de protección conviene usar en soldadura de duplex y superduplex?
En TIG: argón puro para duplex estándar; argón con 2-3% de nitrógeno para superduplex, para compensar la pérdida de nitrógeno del baño y mantener el equilibrio austenita-ferrita. En MIG: mezclas de argón con He y pequeñas adiciones de CO₂ o N₂ según recomendación del fabricante. El backing gas (protección por la cara opuesta en soldadura de tubería) debe llevar nitrógeno en pasadas de raíz de superduplex. La especificación del consumible siempre indica el gas recomendado.
¿Cuánto más caro es el superduplex frente al duplex estándar?
Aproximadamente entre un 40% y un 70% más caro a igualdad de formato y proveedor, dependiendo de la coyuntura de mercado del molibdeno y del volumen del pedido. La diferencia se explica por el mayor contenido de cromo (25% vs 22%), molibdeno (4% vs 3%) y níquel (7% vs 5-6%). Para un cálculo concreto conviene pedir cotización específica con el volumen real del proyecto.
¿Se puede combinar duplex y superduplex en la misma soldadura?
Sí, siempre que el procedimiento esté calificado. La práctica habitual en uniones entre metal base duplex y superduplex es usar el consumible correspondiente al más exigente de los dos, es decir, ER2594 o E2594. Esto asegura que el cordón cumple las prestaciones del material más severo y evita zonas débiles.
¿Cómo se identifica el consumible correcto a partir de la especificación del proyecto?
Cada consumible tiene una designación AWS (ER2209, E2209-15, E2594T1…) y su equivalencia ISO (22 9 3 N L, 25 9 4 N L, etc.). La ficha técnica del fabricante debería incluir ambas, además del rango de composición garantizado y las propiedades mecánicas mínimas del metal depositado. Ante la duda, la especificación del proyecto o el departamento técnico del proveedor son la vía de confirmación fiable.
Aviso técnico y legal
La información contenida en este artículo tiene carácter divulgativo y orientativo. Las decisiones sobre selección de materiales, procedimientos de soldadura, temperatura interpass, aporte térmico o control de ferrita deben tomarse por personal cualificado, atendiendo siempre a las especificaciones del fabricante, la normativa vigente (AWS A5.9, A5.4, A5.22, EN ISO 14343, EN ISO 3581, ASME BPVC Section IX, Norsok M-601, NACE MR0175 / ISO 15156, ASTM A923 y códigos superiores según corresponda) y las condiciones concretas de cada proyecto. La calificación del procedimiento (WPS/PQR) con verificación del porcentaje de ferrita en el metal depositado es indispensable en soldadura de duplex y superduplex antes de aplicar cualquiera de las recomendaciones aquí expuestas. Nickel Alloys S.L. no se responsabiliza de decisiones adoptadas exclusivamente a partir del contenido divulgativo de este artículo. Para asesoramiento técnico específico, contacte con nuestro departamento técnico-comercial.