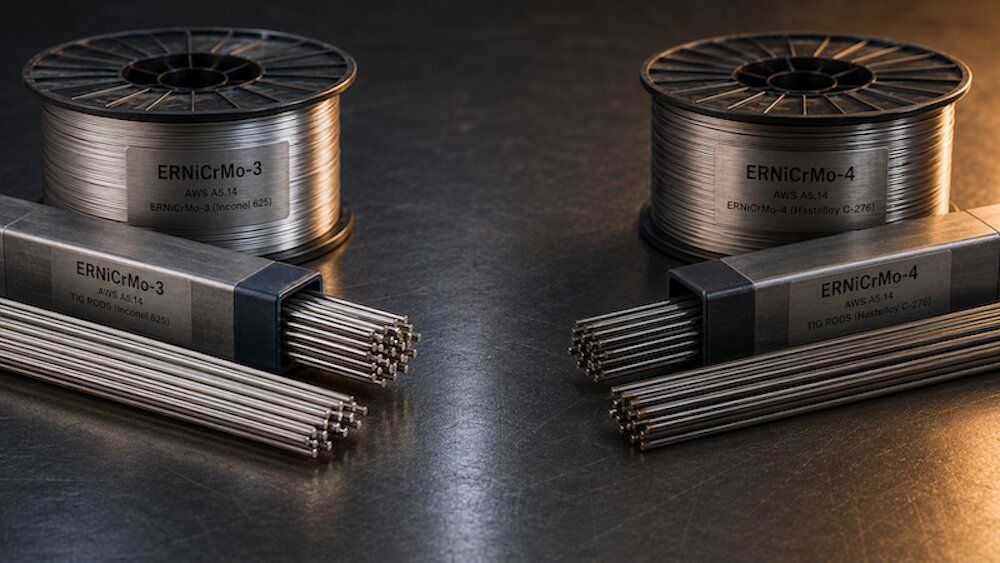
Cuando un proyecto llega a la fase de definir el consumible de soldadura para un servicio exigente en corrosión —refinerías, plantas químicas, offshore con H2S, cladding sobre acero al carbono—, dos referencias se disputan casi siempre la elección: Inconel 625 (ERNiCrMo-3, Ni6625) y Hastelloy C-276 (ERNiCrMo-4, Ni6276). Ambas son aleaciones de níquel-cromo-molibdeno de altas prestaciones, ambas están calificadas para servicios severos, y ambas suelen aparecer como alternativas admisibles en las mismas especificaciones. Pero no son intercambiables: cada una tiene un perfil de comportamiento distinto y elegir la incorrecta se paga en sobrecoste (si te pasas) o en corrosión prematura (si te quedas corto).
Esta guía compara las dos referencias en los criterios que realmente pesan en la decisión: composición, resistencia a corrosión por tipo de medio, soldabilidad, coste, códigos aplicables y aplicaciones dominantes. El objetivo es que después de leerla sepas en cinco minutos cuál corresponde a tu proyecto. Para las fichas técnicas completas, están disponibles el Inconel 625 (ERNiCrMo-3, Ni6625) y el Hastelloy C-276 (ERNiCrMo-4, Ni6276) en el catálogo.
Composición: la raíz de todas las diferencias
Los porcentajes indicativos según AWS A5.14 son:
- Inconel 625 (ERNiCrMo-3): Ni ~65%, Cr 20-23%, Mo 8-10%, Nb+Ta 3,15-4,15%, Fe hasta 5%.
- Hastelloy C-276 (ERNiCrMo-4): Ni ~57%, Cr 14,5-16,5%, Mo 15-17%, W 3-4,5%, Fe 4-7%, Co hasta 2,5%.
Traducido a comportamiento práctico:
- El 625 tiene más cromo (22% frente a 15%) y niobio (~4%), lo que le da mejor resistencia a la oxidación a alta temperatura y buen comportamiento estructural gracias al endurecimiento por precipitación asociado al Nb.
- El C-276 tiene más molibdeno (16% frente a 9%) y wolframio (4%), lo que multiplica su resistencia a la corrosión localizada por picaduras y grietas en presencia de cloruros, y a la corrosión en ácidos reductores.
Como regla mental: el 625 apuesta más por el cromo (corrosión oxidante y altas temperaturas), el C-276 apuesta más por el molibdeno (corrosión reductora y ambientes clorados severos).
Resistencia a la corrosión: comparativa por tipo de medio
Es el criterio más determinante para la mayoría de proyectos. Este es el mapa por tipo de agresión:
Ácidos reductores (clorhídrico, sulfúrico, fosfórico calientes)
Ganador claro: Hastelloy C-276. El alto contenido de molibdeno le da un comportamiento muy superior en HCl y H2SO4 concentrados a temperatura elevada. El 625 aguanta bien concentraciones moderadas y temperaturas bajas, pero se queda corto cuando las condiciones aprietan. En reactores químicos con ciclos de limpieza ácida, en plantas de proceso con corrientes de ácido fosfórico o en depósitos con H2SO4 caliente, el C-276 es la elección por defecto.
Ácidos oxidantes (nítrico, mezclas oxidantes)
Ganador: Inconel 625. El cromo actúa mejor en medios oxidantes: el 625 mantiene la capa pasiva estable donde el C-276 empieza a mostrar corrosión generalizada. En columnas de ácido nítrico, procesos con oxidantes en presencia de cloruros moderados, o mezclas ácido-oxidante, el 625 rinde mejor.
Corrosión por picaduras y grietas (ambientes clorados)
Ganador: Hastelloy C-276. El PREN (Pitting Resistance Equivalent Number) del C-276 se sitúa habitualmente en 66-70, frente a los 50-52 del 625. En agua de mar caliente, salmueras concentradas, blanqueo de celulosa con cloro, o cualquier ambiente donde los cloruros estén presentes y la temperatura suba, el C-276 aguanta mucho mejor.
H2S y servicio «sour» en petróleo y gas
Empate técnico bajo NACE MR0175 / ISO 15156. Ambos están calificados para servicios sour dentro de los límites que marca la norma. La elección entre uno u otro depende de la especificación concreta del proyecto, la temperatura de servicio y la presencia simultánea de cloruros. Como regla práctica: si el sour service viene acompañado de cloruros severos y temperatura alta, se tiende al C-276; si predomina el H2S sin cloruros extremos, el 625 suele bastar y es más económico.
Altas temperaturas y oxidación
Ganador claro: Inconel 625. Es una aleación endurecible por precipitación gracias al niobio, mantiene sus propiedades mecánicas hasta unos 650-800 ºC (según composición y tratamiento), y resiste bien la oxidación a alta temperatura. El C-276 no está pensado para altas temperaturas sostenidas: pierde propiedades por encima de los ~350-400 ºC por fenómenos de precipitación intermetálica.
Cladding y revestimientos anticorrosivos
Ganador: Inconel 625. Es el consumible dominante del mundo para cladding anticorrosivo por plaqueado sobre acero al carbono en industria de petróleo y gas. Buena soldabilidad, dilución controlada, precio contenido para el rendimiento que aporta. El C-276 se emplea también en cladding cuando el servicio lo exige, pero es menos habitual por coste.
Soldabilidad y comportamiento en producción
Ambas aleaciones son consumibles bien establecidos, pero hay diferencias prácticas relevantes en taller.
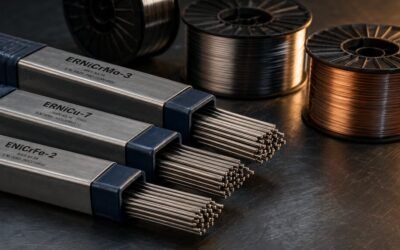
Inconel 625: es una de las aleaciones de níquel con mejor soldabilidad del mercado. Fluidez del baño excelente, comportamiento estable en todos los procesos (TIG, MIG, arco sumergido, electrodo revestido), tolerancia razonable a variaciones del procedimiento. Se emplea como consumible incluso para uniones disímiles entre aceros al carbono y aleaciones de níquel gracias a su capacidad de puente. Disponible como TIG 625, GTAW ER NiCrMo-3, MIG 625, GMAW ER NiCrMo-3, alambre SAW E NiCrMo-3, y electrodo revestido para SMAW E NiCrMo-3.
Hastelloy C-276: soldabilidad buena pero requiere procedimiento más cuidadoso. El alto contenido de molibdeno lo hace susceptible a la formación de fases intermetálicas (fases μ y σ) durante el enfriamiento si el aporte térmico es excesivo o si hay temperatura interpass alta. El resultado son zonas fragilizadas con menor resistencia a corrosión. La regla habitual: aporte térmico bajo-moderado, control estricto de temperatura interpass (habitualmente por debajo de 150 ºC), y evitar oscilaciones amplias. Disponible como TIG ER NiCrMo-4, MIG ER NiCrMo-4, y ELECTRODO ENiCrMo-4 para SMAW.
Para pases de raíz de precisión y componentes delicados, ambos se emplean por TIG. Para rellenos productivos y cladding, el MIG y el arco sumergido cubren la mayoría de escenarios. El electrodo revestido queda para trabajos en obra y reparaciones.
Coste: la diferencia que suele pesar en el papel
En términos generales y a igualdad de formato:
- El Hastelloy C-276 es entre un 30% y un 60% más caro que el Inconel 625, dependiendo del proveedor, la coyuntura de mercado del molibdeno y el volumen del pedido.
- La diferencia se explica por la composición: mayor contenido de molibdeno y wolframio, elementos con precio de mercado significativamente superior al cromo o al niobio.
En proyectos de gran volumen (kilos-toneladas de consumible), la diferencia de coste puede ser decisiva. Sobredimensionar con C-276 un servicio que el 625 resolvería sale caro y no aporta ventaja técnica. Infradimensionar con 625 un servicio que exige C-276 sale más caro todavía cuando la corrosión aparece a los 18 meses. La elección correcta es la única alternativa técnica y económicamente sostenible.
Códigos y especificaciones aplicables
Ambas referencias están cubiertas por el mismo marco normativo:
- AWS A5.14: designaciones ERNiCrMo-3 (625) y ERNiCrMo-4 (C-276) para hilos macizos.
- AWS A5.11: designaciones ENiCrMo-3 y ENiCrMo-4 para electrodos revestidos.
- ASME BPVC Section IX: ambos incluidos en el P-Number 43 (F-Number 43), lo que simplifica la calificación de procedimientos.
- NACE MR0175 / ISO 15156: ambos admitidos para servicios sour dentro de los límites que la norma define según presión parcial de H2S, temperatura y presencia de cloruros.
- ASTM B443 (chapa/placa base 625), ASTM B575 (chapa/placa base C-276): normas del metal base, útiles cuando la soldadura debe igualar propiedades del acero base.
En proyectos concretos aplican además especificaciones internas del cliente final o del sector: Shell DEP, Total GS, ExxonMobil, Petrobras, y las especificaciones de fabricantes de equipos (BASF, Dow, etc.). Conviene consultarlas antes de cerrar la elección.
Aplicaciones dominantes de cada una
Inconel 625 (ERNiCrMo-3) es la elección estándar en:
- Cladding anticorrosivo por soldadura sobre acero al carbono en industria de petróleo y gas (aplicación de mayor volumen a nivel mundial).
- Componentes de aeronáutica y aeroespacial (motores, sistemas de escape, componentes de turbina).
- Servicios sour estándar (H2S moderado sin cloruros severos).
- Industria química general en medios ácidos moderados u oxidantes.
- Aplicaciones a altas temperaturas hasta ~700-800 ºC.
- Uniones disímiles entre aceros al carbono y aleaciones de níquel.
Hastelloy C-276 (ERNiCrMo-4) es la elección estándar en:
- Industria química con ácidos reductores concentrados y calientes (HCl, H2SO4, H3PO4).
- Blanqueo de celulosa y procesos con cloro.
- Recipientes y tuberías expuestos a corrientes con cloruros severos a temperatura elevada.
- Servicios sour severos con presencia simultánea de H2S concentrado + cloruros + temperatura.
- Componentes de control de contaminación en desulfuración de gases de combustión (FGD) y tratamiento de residuos.
- Plantas de proceso químico con corrientes mixtas complejas.
Tabla resumen para decidir en un vistazo
| Criterio | Inconel 625 (ERNiCrMo-3) | Hastelloy C-276 (ERNiCrMo-4) |
|---|---|---|
| Ácidos reductores calientes | Aceptable | Superior |
| Ácidos oxidantes | Superior | Aceptable |
| Corrosión por picaduras/grietas (PREN) | 50-52 | 66-70 |
| H2S sour service (NACE MR0175) | Calificado | Calificado |
| Altas temperaturas (>500 ºC) | Superior | Limitado |
| Cladding sobre acero al carbono | Dominante | Menos habitual |
| Soldabilidad | Excelente | Buena (con control estricto) |
| Coste relativo | Referencia | +30-60% |
| Sector dominante | Petróleo/gas, aeronáutica, cladding | Química, procesos con cloruros |
Guía rápida de decisión por escenario
¿Vas a hacer cladding sobre acero al carbono en un cabezal, tubería o recipiente de petróleo y gas? → Inconel 625, sin dudarlo.
¿Tienes un reactor químico con HCl o H2SO4 concentrado a más de 60-70 ºC? → Hastelloy C-276.
¿Vas a soldar componentes de turbina o de zona caliente por encima de 600 ºC? → Inconel 625.
¿Estás en desulfuración de gases de combustión (FGD) o proceso con cloro? → Hastelloy C-276.
¿Servicio sour estándar sin cloruros severos y con presupuesto ajustado? → Inconel 625.
¿Servicio sour severo con cloruros altos y temperatura alta simultáneamente? → Hastelloy C-276.
¿Uniones disímiles entre acero al carbono y aleación de níquel? → Inconel 625.
¿No sabes por dónde tirar? → Especifica exactamente el medio, la temperatura, la concentración y la presión parcial de H2S. Con esos cuatro datos, un ingeniero de soldadura o el departamento técnico del proveedor te confirma la elección en cinco minutos.
Preguntas frecuentes
¿Puedo usar 625 donde la especificación pide C-276?
En principio no. Aunque técnicamente el 625 es una aleación excelente, si la especificación exige ERNiCrMo-4 concretamente es porque el ingeniero de proyecto ha valorado las condiciones y el servicio requiere el perfil del C-276. Sustituirlo por 625 puede implicar corrosión prematura, además de incumplir la calificación del procedimiento (WPS/PQR) y anular garantías. Cualquier cambio de consumible respecto a la especificación debe validarse formalmente por el ingeniero responsable del proyecto.
¿Y al revés, usar C-276 donde la especificación pide 625?
Técnicamente el C-276 rinde igual o mejor en la mayoría de escenarios donde encaja el 625 (con la excepción de altas temperaturas). El problema es el coste: sobredimensionar sin justificación técnica es tirar dinero y suele generar preguntas incómodas en auditoría de compras. También puede haber requisitos de trazabilidad específicos que exijan el material especificado. Como regla, cualquier cambio de consumible debe justificarse por escrito.
¿Cuál se comporta mejor en soldadura MIG frente a TIG?
Ambos se sueldan bien en los dos procesos. El TIG es la elección para pases de raíz de precisión, tubería de pequeño diámetro y trabajos donde importa el acabado. El MIG es más productivo para rellenos y componentes de volumen. En el C-276 hay que ser más estricto con el aporte térmico y la temperatura interpass, especialmente en MIG donde el aporte térmico puede subir rápido en rellenos multipase.
¿Se puede combinar 625 y C-276 en la misma unión?
Es posible cuando el procedimiento lo justifica y está calificado. Un caso habitual es el cladding: capa de anclaje con 625 (más económico y de soldabilidad excelente) y capa exterior de C-276 para el servicio corrosivo. Requiere WPS/PQR específico que valide la combinación.
¿Cuánto más caro es el C-276 frente al 625?
Aproximadamente entre un 30% y un 60% más caro a igualdad de formato y proveedor. La diferencia depende del volumen, del formato (electrodo revestido tiende a ser proporcionalmente más caro que hilo MIG en el C-276) y de la coyuntura de mercado del molibdeno. Para un cálculo concreto conviene pedir cotización específica con el volumen real del proyecto.
¿Existen alternativas intermedias entre 625 y C-276?
Sí. En proyectos donde el 625 se queda corto y el C-276 es sobredimensionamiento, aparecen aleaciones intermedias como el Hastelloy C-22 (ERNiCrMo-10) —mejor comportamiento que el C-276 en ácidos oxidantes y en corrosión localizada por picaduras—, o el Alloy 59 (ERNiCrMo-13, Ni6059), muy equilibrado en medios mixtos oxidantes-reductores. Para los servicios más severos con corrosión localizada extrema, el Inconel 686 (ERNiCrMo-14, Ni6686) es la referencia del mercado.
Aviso técnico y legal
La información contenida en este artículo tiene carácter divulgativo y orientativo. Las decisiones sobre selección de materiales, procedimientos de soldadura o parámetros técnicos deben tomarse por personal cualificado, atendiendo siempre a las especificaciones del fabricante, la normativa vigente (AWS A5.14, AWS A5.11, ASME BPVC Section IX, NACE MR0175 / ISO 15156 y códigos superiores según corresponda) y las condiciones concretas de cada proyecto. La calificación del procedimiento (WPS/PQR), el control del aporte térmico y de la temperatura interpass —especialmente en el Hastelloy C-276— son requisitos indispensables antes de aplicar cualquiera de las recomendaciones aquí expuestas. La sustitución de un consumible especificado por una alternativa debe validarse formalmente por el ingeniero responsable del proyecto. Nickel Alloys S.L. no se responsabiliza de decisiones adoptadas exclusivamente a partir del contenido divulgativo de este artículo. Para asesoramiento técnico específico, contacte con nuestro departamento técnico-comercial.